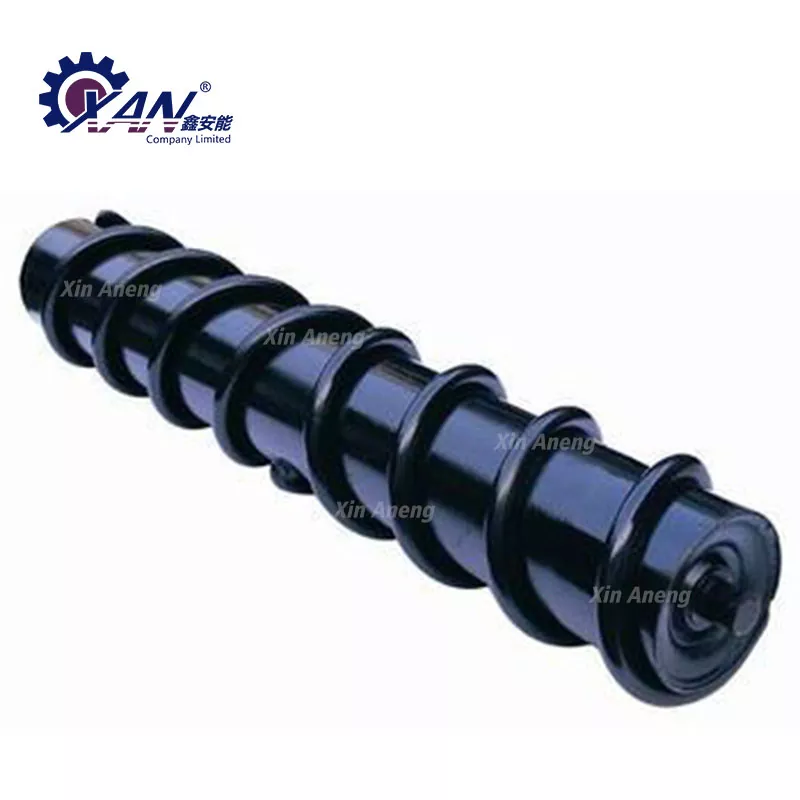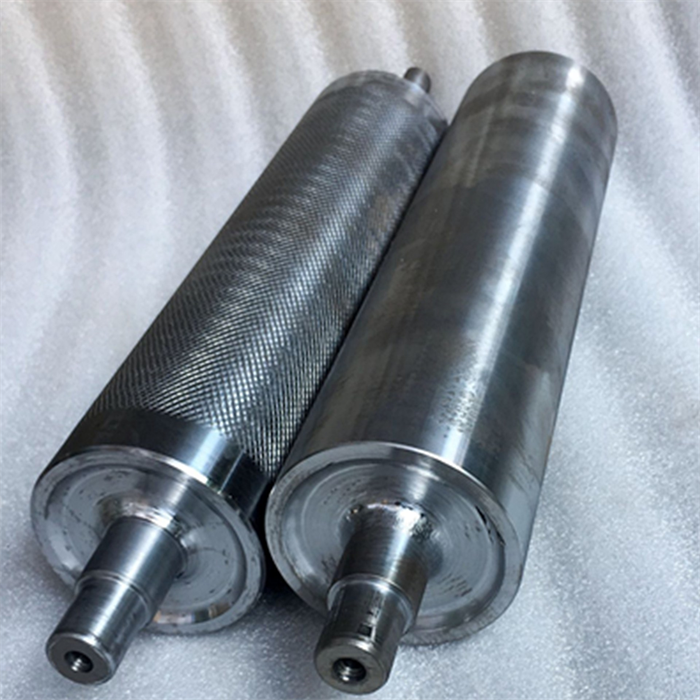
आयडलर प्रोसेसिंगमध्ये प्रामुख्याने दोन भागांच्या प्रक्रिया आवश्यकतांचा समावेश होतो: आयडलर बॉडी आणि आयडलर शाफ्ट.
(1) रोलर बॉडी प्रोसेसिंग
सराव मध्ये, मशीन टूल ब्लँकिंग, लेथ फ्लॅट एंड फेस, चेम्फरिंग, टर्निंग स्टॉप इ. या सर्व पारंपारिक प्रक्रिया पद्धती आहेत. या प्रक्रिया पद्धतींमध्ये अनेक उणीवा आहेत, जसे की दोन वेळेत दोन्ही टोकांना क्लॅम्पिंग करणे, दोन टर्निंगची समाक्षीयता सुनिश्चित करणे कठीण आहे आणि रोलर रोटेशनची लवचिकता खराब आहे, ज्यामुळे रोलरच्या सेवा जीवनावर परिणाम होईल.
याव्यतिरिक्त, रोलर बॉडीचे केंद्र नियंत्रित करणे कठीण आहे आणि ते व्यक्तिचलितपणे नियंत्रित केले जाणे आवश्यक आहे, परिणामी एक मोठी त्रुटी आणि अक्षीय दिशा निर्माण करणे सोपे आहे.
चॅनेलिंग गती खूप मोठी किंवा खूप लहान आहे, आणि अंतर योग्यरित्या समायोजित केलेले नाही, आणि रोटेशन लवचिकपणे नियंत्रित केले जाऊ शकत नाही. अधिक प्रगत प्रक्रिया पद्धत खालील तीन चरणांनी पूर्ण केली जाते: रोलर पाईप कटिंग मशीन टूलचा वापर, उपकरणे बेल्ट कन्व्हेयर रोलर स्टील पाईप कटिंग आहे, चेम्फरचे दोन्ही टोक एका वेळी आपोआप पूर्ण होतात.
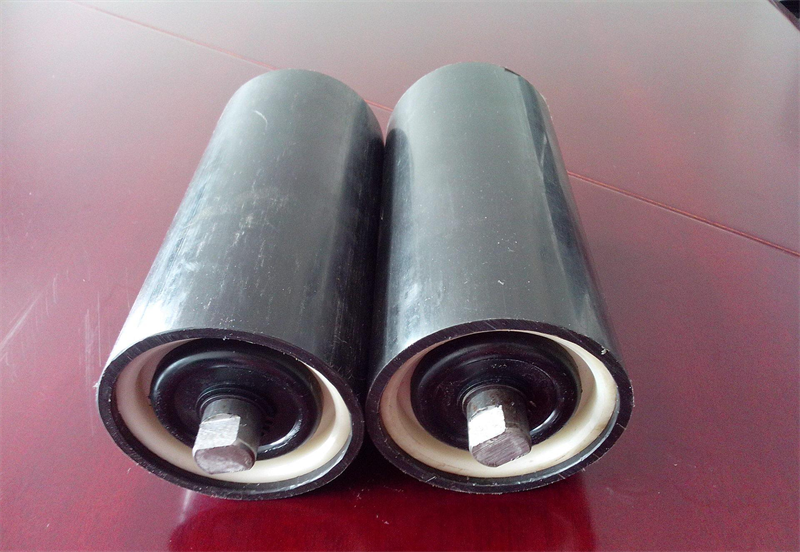
कंटाळवाणे: या ऑपरेशनमध्ये लागू केलेले मशीन टूल हे स्टील पाईप डबल-हेड ऑटोमॅटिक ड्रिलिंग मशीन टूल आहे, हे मशीन टूल ऑटोमेशनसाठी एक विशेष उपकरण आहे, ते बेल्ट कन्व्हेयरच्या रोलर पाईपच्या दोन टोकांवर प्रक्रिया करू शकते, आणि एकाच वेळी प्रक्रिया केली जाऊ शकते, आणि दोन्ही टोकांना तोंडाची प्रक्रिया एकाच वेळी पूर्ण केली जाऊ शकते, आणि रोलर सीट किंवा स्टॅम्पच्या विविध प्रकारच्या पाईप्सची प्रक्रिया केली जाऊ शकते. देश-विदेशात देखील मशीन टूलद्वारे प्रक्रिया केली जाऊ शकते. त्याच्या प्रक्रियेचे फायदे आहेत: उच्च शरीर प्रक्रिया अचूकता, जलद गती, एक वेळ क्लॅम्पिंग आणि तोंडाच्या दोन्ही टोकांवर एकाचवेळी प्रक्रिया करणे हे समाक्षीयता सुनिश्चित करण्यासाठी.
वेल्डिंग: रोलर बॉडी आणि स्टॅम्पिंग बेअरिंग सीट दरम्यान वेल्डिंग पूर्ण करा, या पेपरमध्ये डबल-हेड CO2 गॅस शील्ड स्वयंचलित वेल्डिंग मशीनचा वापर, उच्च प्रमाणात ऑटोमेशन आणि त्याच वेळी प्रक्रिया केली जाऊ शकते, केवळ समाक्षीयता सुनिश्चित करण्यासाठी, वेल्डिंग गुणवत्ता सुधारण्यासाठीच नाही तर श्रम तीव्रता देखील कमी करते.
(2) आयडलर शाफ्ट प्रक्रिया
आयडलर शाफ्टच्या मशीनिंगमध्ये दुहेरी केंद्र फाइन टर्निंग किंवा रफ टर्निंगचा अवलंब केला जातो आणि नंतर दुहेरी केंद्र ग्राइंडिंगनंतर, या प्रक्रिया पद्धतीचा फायदा असा होतो: माउंट केलेल्या बेअरिंगवर कोएक्सियलिटीची आवश्यकता आणि फिटची पूर्ण आवश्यकता सुनिश्चित करण्यासाठी.